

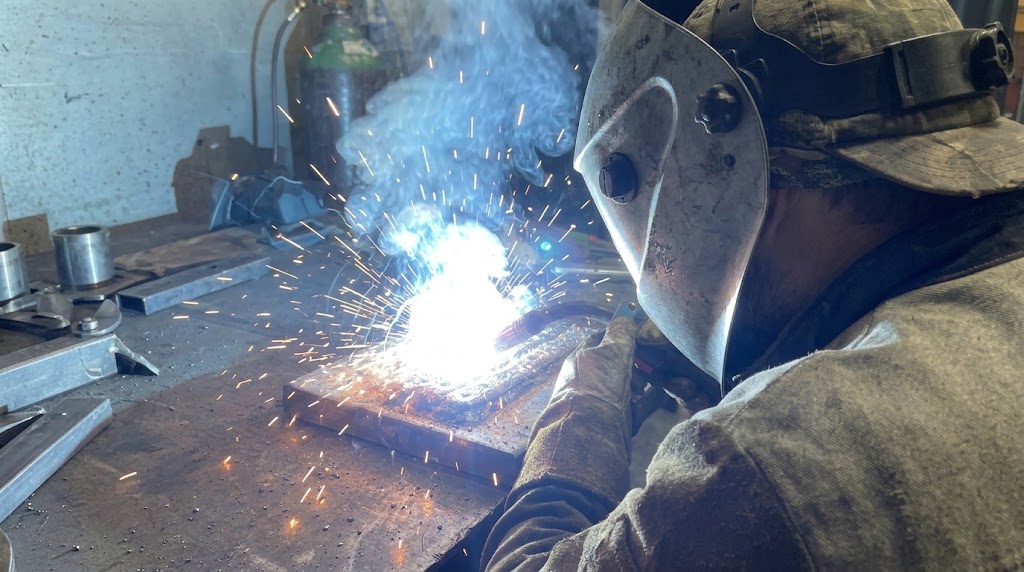
肉盛り溶接では、同じ母材と溶接材料を使用していても、電流の設定によって溶け込みやビード形状が変わります。電流が高すぎれば母材の溶けすぎにつながり、低すぎれば十分に溶け合わない場合があります。
現場では、次のような悩みが生じることがあります。
・母材が溶けすぎて必要な形状を保てない
・肉盛りした金属が端部でなじまない
・施工を続けると溶融池が大きくなる
・電流を下げたらビードが盛り上がってしまう
そこで今回は、TIG溶接による肉盛りを対象に、電流の過不足で起こる不具合と、原因を見極めるための調整ポイントを解説します。
肉盛り溶接とは?
目次
・肉盛り溶接で電流設定が重要な理由
・肉盛り溶接の電流調整で押さえたい5つのポイント
・ポイント① 高すぎる電流による溶けすぎを見極める
・ポイント② 低すぎる電流による融合不良を防ぐ
・ポイント③ 電流と溶接速度・材料供給を合わせる
・ポイント④ 蓄熱に応じて施工条件を見直す
・ポイント⑤ 試験施工と検査で適正条件を確かめる
・肉盛り溶接の施工事例
・肉盛り溶接を依頼するときのポイント
・まとめ
1. 肉盛り溶接で電流設定が重要な理由
肉盛り溶接では、母材表面を適切に溶かし、溶接材料と接合させる必要があります。ただし、深く溶け込ませるほどよいわけではありません。
母材が溶けて肉盛り金属に混ざることを「希釈」と呼びます。希釈が過大になると肉盛り層の成分が変わり、狙った耐摩耗性や耐食性を得にくくなる場合があります。必要な接合を確保しながら、母材の溶け込みを抑えることが大切です。
そのため、「肉盛り溶接は何アンペアが正解か」という問いに、一つの数値では答えられません。適正電流は、溶接方法、材料の種類と径、母材の厚さ、部品形状、施工姿勢などによって変わります。
2. 肉盛り溶接の電流調整で押さえたい5つのポイント
電流設定を見直す際は、次の5つを確認します。
①高電流による母材の溶けすぎ
②低電流による融合不足
③溶接速度・材料供給とのバランス
④施工中の蓄熱による状態変化
⑤試験施工と検査による条件の確認
電流の数値だけで判断せず、「どこが、どのように溶けているか」を見ることが重要です。
また、TIG溶接では電流と溶加材の供給を別々に調整できますが、一般的な定電圧特性の半自動溶接ではワイヤ送給速度と電流が連動します。同じ感覚で設定を変えると、溶着量まで変化する点に注意が必要です。
3. ポイント① 高すぎる電流による溶けすぎを見極める
ほかの条件が同程度であれば、電流を上げることで母材への溶け込みが深くなる傾向があります。
過大な電流では、母材の端部が削られたように溝状に残る「アンダーカット」が生じることがあります。薄肉部や角部では、局所的な溶け落ちや形状の崩れにも注意が必要です。
また、特殊合金による肉盛りでは、外観が整っていても母材の混入が多すぎる可能性があります。見た目の良さと、肉盛り層の性能は分けて確認しましょう。
調整時は、電流を適正範囲内で下げることに加え、アークを同じ場所に当て続けていないか、端部で運棒が止まっていないかも確認します。
4. ポイント② 低すぎる電流による融合不良を防ぐ
希釈を抑えようとして電流を下げすぎると、母材と肉盛り金属、または隣接するビード同士が十分に溶け合わない「融合不良」につながる場合があります。
特に、ビードの端が急に立ち上がり、次のビードとの境界に深い谷ができる状態には注意が必要です。ニッケル基合金の肉盛りでは、希釈を抑えるための低電流化によって、融合不良の発生が懸念されることも報告されています。
この場合は、適正範囲内で電流を上げる、溶接速度を見直す、材料の供給過多を抑えるなどの調整を検討します。
ただし、酸化膜や前層のスラグが残っている場合は、電流だけを変更しても改善できません。表面清掃やアークを狙う位置も確認する必要があります。
5. ポイント③ 電流と溶接速度・材料供給を合わせる
電流が適正でも、溶接速度との組み合わせが合わなければ不具合は発生します。同じ電流でも、移動が遅ければ単位長さに加わる熱と溶着量が増え、速ければ不足しやすくなります。
TIG肉盛りでは、電流に対して溶加材の供給が多すぎると、溶融池が冷やされ、母材とのなじみを損なう場合があります。反対に、材料供給が少ないままアークを当て続けると、母材を余分に溶かしやすくなります。
調整する際は、電流、移動速度、材料供給量を一度に大きく変更せず、変更項目と結果を記録します。何を変えて改善したのかを把握することが、条件の再現につながります。
6. ポイント④ 蓄熱に応じて施工条件を見直す
施工開始時には安定していても、連続施工によって部品の温度が上がると、同じ電流で溶融池が大きくなることがあります。
この状態で電流を固定したまま施工すると、後半ほど母材が溶けやすくなり、肉盛り高さや幅が変化する可能性があります。特に小径部品や薄肉部では、施工中の温度変化を意識することが大切です。
対応としては、層間温度を確認し、規定した温度範囲に応じて待ち時間を設けたり、施工位置を分散したりします。必要に応じて電流も調整しますが、材質ごとの予熱条件や温度管理の基準を守って行います。
溶融池が広がったからといって、急冷して温度を下げる判断は避け、材料に適した管理方法を選びましょう。
7. ポイント⑤ 試験施工と検査で適正条件を確かめる
適正電流を決める出発点は、使用する溶接材料のメーカー推奨条件と、対象部品の要求仕様です。そのうえで、必要に応じて同等材や試験片を使って条件を確認します。
外観では、ビード端部のなじみ、アンダーカット、幅や高さのばらつきを確認します。ただし、内部の融合状態や希釈の程度は、外観だけでは判断できません。
要求品質に応じて、断面マクロ試験による溶け込み確認、硬さ測定、成分分析、浸透探傷試験などを組み合わせます。検査方法ごとに確認できる内容が異なるため、目的に合わせた選定が必要です。
強度や品質を左右する要因については、肉盛り溶接の強度を左右する5つの要因もご覧ください。
8. 肉盛り溶接の施工事例
以下では、一般的な肉盛り溶接の施工を想定し、電流の過不足による課題と調整の考え方を紹介します。
事例① 摩耗したシャフトのTIG肉盛り補修
産業機械のシャフトでは、軸受やシールと接触する部分に生じた摩耗を肉盛りし、機械加工で必要な寸法に仕上げる方法があります。
このような施工で電流が低すぎると、母材が十分に溶けず、肉盛り金属との境界に融合不良が生じる可能性があります。溶加材を多く供給しすぎた場合も、溶融池が冷やされ、ビードの端部がなじみにくくなります。
調整では、材料の推奨条件を基準に、電流と溶加材の供給量、移動速度のバランスを確認します。また、円周方向へ施工を続けると蓄熱するため、施工開始時と同じ電流でも溶け方が変わる点に注意が必要です。
肉盛り後は、仕上がり径だけでなく、曲がりや振れ、要求に応じた表面欠陥の確認も行います。
事例② スクリュー羽根先端への耐摩耗肉盛り
搬送用スクリューでは、摩耗しやすい羽根の先端に硬化肉盛り材を施工し、耐摩耗性を付与する方法があります。
羽根先端は根元に比べて薄い場合があり、電流が高すぎると、端部の溶け落ちや形状の崩れにつながります。一方、溶け落ちを避けるために電流を下げすぎると、母材との融合が不足するおそれがあります。
そのため、羽根の残存厚さや損傷状態を確認し、端部で必要な接合が得られる条件を検討します。摩耗が著しい場合は、先に形状を復元してから耐摩耗層を施工する方法も選択肢になります。
また、母材による希釈で肉盛り層の性能が変わるため、溶接材料の指定に従い、必要な積層数や仕上がり厚さを確保することが重要です。
このように、肉盛り溶接の電流は、部品名だけで一律に決められません。施工部位の厚さや蓄熱、材料の特性に応じて調整することが、品質の安定につながります。
施工実績はこちら!
9. 肉盛り溶接を依頼するときのポイント
施工会社へ相談する際は、希望する電流値よりも、部品の条件と求める性能を具体的に伝えることが重要です。
・母材の材質、熱処理履歴、肉厚
・摩耗や欠損の位置と範囲
・使用温度、腐食環境、摩耗の状況
・仕上がり寸法、必要な肉盛り厚さ
・要求硬さ、検査方法、合否基準
また、過去に不具合があった場合は、発生位置や使用期間、以前の補修内容も共有しましょう。
電流設定だけを切り離して相談するよりも、「どのような状態まで回復させたいか」を共有することで、材料や施工方法を含めた検討がしやすくなります。
10. まとめ
肉盛り溶接では、電流が高すぎると母材の溶けすぎや希釈の増大、低すぎると融合不足につながる場合があります。
安定した施工には、次の視点が欠かせません。
・母材の溶け込みとビード端部を確認する
・電流と速度、材料供給のバランスを取る
・蓄熱による溶融状態の変化に対応する
・試験施工と必要な検査で条件を確かめる
株式会社井田熔接は、1961年の創業以来、肉盛溶接を専門に技術を蓄積してきました。特殊合金の特性を生かすため、必要な溶け込みと均一な施工を重視しています。
「肉盛りすると母材が溶けすぎる」「補修後の品質が安定しない」といったお悩みがある場合は、部品の材質や図面、使用条件を添えてご相談ください。
井田熔接が選ばれる理由はこちら!
お問い合わせはこちら!
連絡先
株式会社井田熔接
住所:大阪市淀川区田川3丁目6番19号
TEL:(06)6301-8252
FAX:(06)6309-0443